
全国销售热线:18402037963
时间:2026-10-27
阅读量:8630
分享:
透明塑料外壳常见于一些电子设备的观察窗口、指示区域和需要透光的结构件。对于这类产品,企业不仅关注连接是否牢固,也会关注焊接后是否出现明显的白印、气泡、变形或者其他影响外观的现象。由于透明材料对内部变化的呈现更加明显,一些在普通外壳上不容易被注意到的问题,在透明塑料上可能会更加突出。因此,透明塑料激光焊接不能只关注焊缝是否形成,还需要同时考虑材料、结构和外观要求。
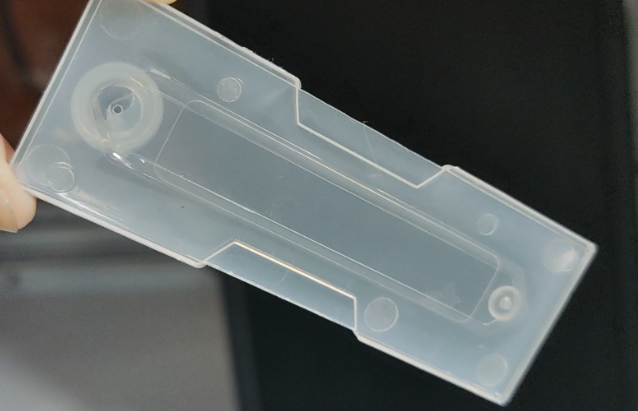
影响透明塑料焊接外观的因素并不只有激光参数。材料本身的透光特性、零件表面状态、接合面是否贴合、产品内部是否存在应力,以及夹持时是否产生变形,都可能影响最终效果。如果材料组合不合适,或者接合面存在污染、间隙,即使调整功率,也未必能获得理想的焊接结果。对于外观要求较高的产品,应该在打样阶段就明确允许出现什么样的焊缝痕迹,以及哪些区域不能受到影响。
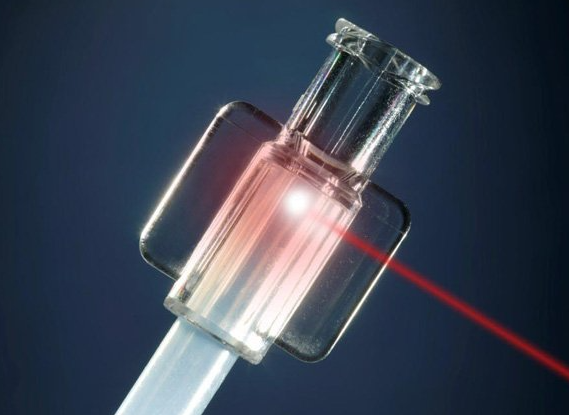
采用塑料激光焊接时,需要根据具体材料组合选择适合的工艺路线。部分透明塑料可以配合吸收层或其他适当的材料设计,在接合区域形成焊接所需的热量;双透明材料的连接则需要采用经过验证的工艺方案,不能直接套用普通透明上层与吸收下层的参数。焊接过程中,还要合理控制能量输入、路径和夹持状态,避免局部受热过度。具体能否实现理想外观,必须通过实际样件验证。
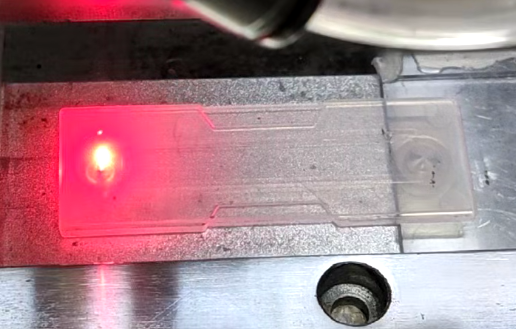
对于制造企业来说,减少透明塑料焊接的外观问题,最有效的做法不是等到量产后再挑选不良品,而是提前建立工艺验证标准。打样时可以分别检查焊缝外观、产品变形、连接强度以及功能要求,并根据结果调整材料组合、工装和参数。只有当外观与连接性能都达到产品要求后,才适合继续评估自动化量产。透明塑料需要关注透光和外观,那么黑色塑料呢?它的激光焊接同样不能只看颜色。下一篇,我们继续讨论黑色塑料外壳能不能进行激光焊接。
2025.11.04
2026.08.26
2025.12.10
2026.05.16
2026.05.30
2026.05.22
2026.09.07
2026.06.01
2023.08.11
2026.04.11
 官方微信
 公众号