
全国销售热线:18402037963
时间:2026-11-21
阅读量:9525
分享:
在塑料激光焊接过程中,有时会遇到这样一种情况:同一个产品,焊接完成后,部分位置连接得比较牢固,但另外一些位置稍微用力就容易脱开。明明使用的是同一台设备、同一套焊接参数,为什么最终效果却不一样?这往往不是单一因素造成的,而是整个接合区域的状态存在差异。
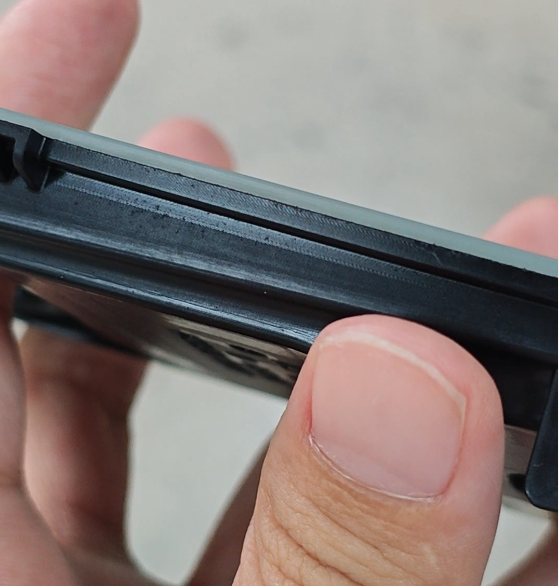
塑料激光焊接需要激光能量作用在两个塑料件的接合区域,使局部材料受热熔融,再通过冷却形成连接。如果产品某些位置贴合紧密,而另一些位置存在细小间隙,激光加热时,两个零件就可能无法在这些位置充分接触,导致熔融材料不能形成连续的连接。除此之外,产品表面不平整、尺寸存在偏差,也可能让不同位置的焊接状态出现差异。
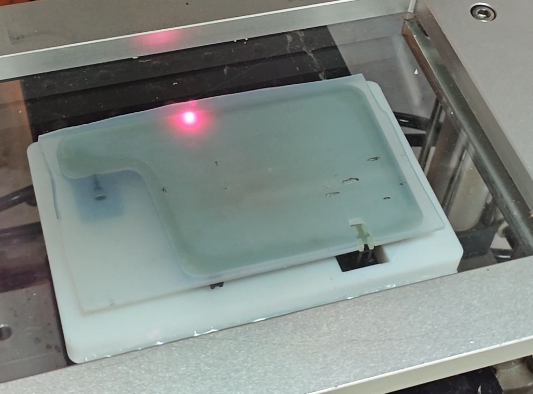
想要改善这种情况,首先要检查产品本身的尺寸和接合面,确认两个零件能否稳定贴合。其次,需要根据产品材料、厚度和结构调整激光功率、焊接速度等工艺参数,让整个焊接区域获得合适的能量输入。如果产品结构比较复杂,还需要设计合适的工装夹具,保证焊接过程中产品不会发生移动或局部翘起。
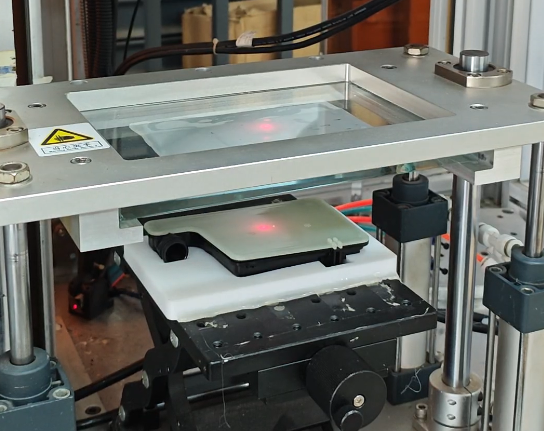
因此,塑料激光焊接并不是只要激光能够照到产品,就能保证整条焊缝连接牢固。产品的贴合状态、工装定位和激光能量都需要相互配合。对于容易出现局部脱开的产品,不能只通过提高功率来解决,而是应该先找到具体位置的问题,再进行针对性打样和工艺优化。只有整个接合区域都形成稳定连接,才能进一步满足产品的使用要求。
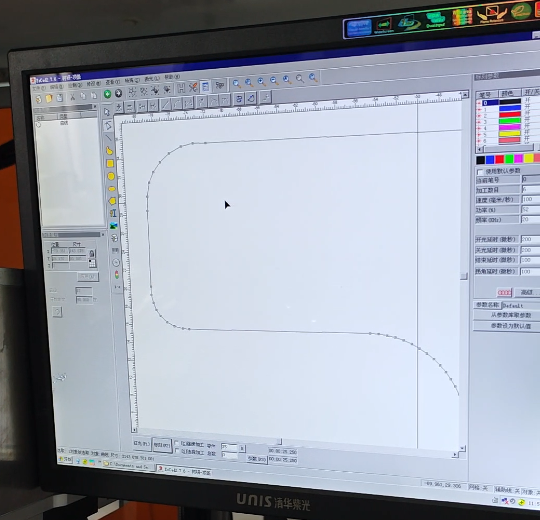
2025.12.02
2026.08.21
2025.12.09
2024.05.15
2026.06.21
2026.09.21
2025.12.10
2026.04.15
2026.09.05
2026.06.15
 官方微信
 公众号